Jak toczenie przywraca geometrię bębna hamulcowego i gdzie kończy się bezpieczny margines materiału
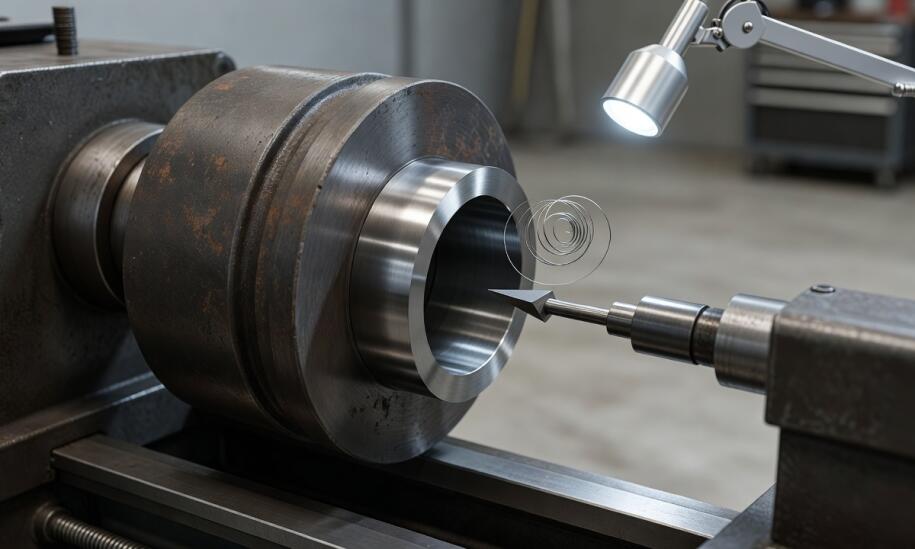
Bęben hamulcowy stanowi kluczowy element układu zwalniającego w wielu pojazdach, przejmując ogromne ilości energii cieplnej podczas wytracania prędkości. Z biegiem czasu, na skutek tarcia i gwałtownych zmian temperatur, na jego powierzchni roboczej pojawiają się głębokie rowki, bicie promieniowe lub owalizacja. Nierównomierny kontakt żeliwa z okładzinami szczęk prowadzi do wyczuwalnej pulsacji pedału oraz znacznego spadku skuteczności hamowania. Powszechną praktyką w takich sytuacjach jest wymiana komponentów na nowe, jednak obróbka skrawaniem często stanowi równie skuteczną alternatywę. Odpowiednio przeprowadzone toczenie przywraca pierwotną geometrię wewnętrzną elementu, co pozwala na bezpieczną eksploatację części przez kolejne lata.
Jak toczenie usuwa materiał i przywraca współosiowość
Proces regeneracji polega na stabilnym zamocowaniu bębna w uchwycie tokarki i precyzyjnym zebraniu cienkiej warstwy żeliwa z powierzchni roboczej przy użyciu ostrego noża tokarskiego. Operacja ta skutecznie eliminuje wyżłobienia, mikropęknięcia powierzchniowe oraz przebarwienia termiczne, które powstają wskutek ekstremalnego nagrzewania się układu podczas ostrego hamowania. Po wykonaniu kilku przejść narzędzia skrawającego wewnętrzna powierzchnia odzyskuje wymaganą gładkość oraz idealną współosiowość względem osi obrotu koła. Właściwa struktura po obróbce gwarantuje równomierny docisk szczęk hamulcowych na całym obwodzie, co bezpośrednio przekłada się na płynność wytracania prędkości.
Przeczytaj również: Przygotowanie silnika samochodowego do regeneracji. Czynności wstępne
Przed przystąpieniem do pracy specjalista musi bezwzględnie ocenić, czy dany element kwalifikuje się do dalszej obróbki. Decyduje o tym pomiar aktualnej grubości ścianki, przewidywanej średnicy wewnętrznej po zebraniu naddatku oraz ogólnego zapasu materiału. Każdy producent pojazdu precyzyjnie określa maksymalną dopuszczalną średnicę wewnętrzną dla danego modelu. Usunięcie zbyt dużej ilości żeliwa grozi pęknięciem bębna pod wpływem ciśnienia wywieranego przez cylinderki hamulcowe. Zejście poniżej minimalnej grubości ścianki drastycznie osłabia konstrukcję, dlatego przekroczenie norm tolerancji całkowicie wyklucza część z dalszego użytku.
Przeczytaj również: Największe wyzwania związane z renowacją aut zabytkowych?
Zużycie bębnów w autach osobowych i użytkowych
Mechanizmy hamulcowe w samochodach osobowych zmagają się z zupełnie innymi wyzwaniami niż te montowane w ciężkim sprzęcie. W autach osobowych bębny pracują przy stosunkowo niskich masach całkowitych, ale podlegają bardzo częstym, krótkotrwałym cyklom hamowania w intensywnym ruchu miejskim. Taka charakterystyka pracy sprzyja lokalnemu przegrzewaniu materiału i znacznie szybszemu powstawaniu owalizacji, zwłaszcza przy nagłym wychłodzeniu żeliwa w kałuży. Pojazdy użytkowe i ciężarowe generują z kolei ogromne obciążenia statyczne oraz dynamiczne, a ich układy hamulcowe najczęściej opierają się na zaawansowanych systemach pneumatycznych. Mimo znacznie wyższych sił docisku grubsze ścianki i ogromna masa cieplna żeliwnych odlewów sprawiają, że bębny w transporcie ciężkim o wiele wolniej ulegają deformacjom termicznym.
Przeczytaj również: Na czym polega regeneracja maglownicy?
Niezależnie od typu pojazdu zaniedbanie regulacji luzu szczęk czy ignorowanie zużytych sprężyn ściągających nieuchronnie prowadzi do powstania głębokich wyżłobień na całym płaszczu roboczym. Kwalifikacja podzespołu do naprawy wymaga dokładnej weryfikacji stanu całego układu jezdnego. Zakład obróbki mechanicznej Szlif podczas oceny technicznej analizuje strukturę odlewu pod kątem pęknięć zmęczeniowych. Realizujące toczenie bębnów hamulcowych łódzkie warsztaty specjalistyczne utrzymują rygorystyczne tolerancje wymiarowe na poziomie setnych części milimetra, wykorzystując nowoczesne maszyny CNC. Nawet minimalne bicie promieniowe pozostawione na tokarce przeniesie się bezpośrednio na koło, dlatego sztywność zamocowania podczas skrawania odgrywa fundamentalną rolę.
Przywrócenie pełnej sprawności układu hamulcowego zależy od zachowania odpowiednich proporcji między usuniętym materiałem a wytrzymałością resztkową elementu. Samo zebranie nierówności stanowi zaledwie połowę sukcesu. Finalne powodzenie obróbki wynika bezpośrednio z pozostawienia odpowiedniej rezerwy żeliwa, właściwej geometrii bębna oraz późniejszych warunków eksploatacji pojazdu. Równie ważny pozostaje styl jazdy kierowcy i regularność okresowych przeglądów mechanicznych. Utrzymanie zalecanego luzu między okładzinami a zregenerowaną powierzchnią roboczą zapobiega przedwczesnemu przegrzewaniu, co znacznie wydłuża żywotność uratowanego podzespołu i zapewnia pełne bezpieczeństwo na drodze.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
Vulk Service
Samochody - wulkanizacja opon, wyważanie kół woj. zachodniopomorskie73-110 Żarowo, Lipowa 25
-
Zdzisław Nielipiński Blacharstwo i mechanika pojazdowa
Samochody - stacje obsługi, mechanicy woj. mazowieckie05-075 Warszawa, Wschodnia (d.Wesoła) 21A
-
Związek Pracodawców Stacji Kontroli Pojazdów
Samochody - przeglądy rejestracyjne woj. mazowieckie00-116 Warszawa, Świętokrzyska 30 lok. 63
-

Auto Market Jacek Stempniewski
Samochody - stacje obsługi, mechanicy woj. wielkopolskie62-860 Opatówek, Turkowska 3
Przeczytaj także
-
Warsztaty samochodowe
Zalety mobilnej usługi wymiany opon dla właścicieli pojazdów 4x
Mobilna wymiana opon to nowoczesne rozwiązanie, które zdobywa uznanie wśród właścicieli pojazdów 4x4. Dzięki całodobowej dostępności klienci mogą skorzystać z usług w dogodnym momencie, co znacząco...
-
Samochody, części i akcesoria

Jakie są najważniejsze parametry, na które należy zwrócić uwagę przy wyborze agregatu prądotwórczego?
Odpowiedni wybór agregatu prądotwórczego ma kluczowe znaczenie dla różnych sektorów, takich jak organizacja imprez, przemysł czy transmisje na żywo. Wybierając niezawodne urządzenie, zapewniamy...
-
Samochody, części i akcesoria
Jak ocenia się zakres serwisu motocykla po przebiegu, objawach i stylu jazdy
Motocykl po zimowym postoju lub po intensywnym sezonie letnim często wymaga znacznie więcej niż standardowa wymiana oleju i filtra. Wiosenny rozruch nierzadko ujawnia trudności z odpalaniem,...
-
Warsztaty samochodowe
Dlaczego warto skorzystać z usług autolawety na węźle Bielany Wrocławskie?
Usługi autolawety na węźle Bielany Wrocławskie to oferta, która łączy dostępność, profesjonalizm oraz nowoczesne rozwiązania. Dzięki całodobowej obsłudze klienci mogą liczyć na pomoc w każdej...